SCHMELZEN
Ekstrametal schmilzt 16.000 Tonnen Metall in zwei verschiedenen Fabriken und in zwei Schichten mit insgesamt 5 Induktionsöfen.
Werkstoffe
Grauguss
- EN-GJL-200
- EN-GJL-250
- EN-GJL-300
- EN-GJL-350
Sphäroguss
- EN-GJS-400-15
- EN-GJS-400-18
- EN-GJS-450-10
- EN-GJS-500-7
- EN-GJS-600-3
- EN-GJS-700-2
Mischkristallverfestigtes Gusseisen mit Kugelgraphit
- EN-GJS-500-14
- EN-GJS-600-10
Vermikularguss
- EN-GJV-450
Grauguss (EN-GJL)
Hohe Verschleißfestigkeit bei guten Dämpfungseigenschaften
Grauguss ist die am häufigsten verwendete Eisen-Kohlenstoff-Legierung. Was ihn so besonders macht, sind seine gute Gießfähigkeit und sein hoher Verschleißwiderstand. Zudem lässt der Werkstoff sich besonders leicht verarbeiten. Mechanische Schwingungen dämpft er außerordentlich gut ab.
Die Gründe für diese physikalischen Eigenschaften haben mit der Struktur des Gusseisens zu tun: Im Grauguss liegt der Kohlenstoff in Lamellen vor, die dreidimensionale Verästelungen bilden. Dieses Lamellengrafit sorgt nicht nur für eine gute Dämpfung und hohe Verschleißfestigkeit, sondern auch für eine sehr geringe Dehnbarkeit des Werkstoffs.
Einsatzgebiete sind unter anderem Rohre, Gitter, Pumpen, Reifen, Wellen, Druckteile, Motorblöcke, Bremsglocken, Maschinenteile, Schwungräder und Kompressor teile. Darüber hinaus können auch Verteiler, Werkzeuge und Zahnräder gefertigt werden.
Professionell, hochwertig und zuverlässig ist unsere tägliche Sorge für den reibungslosen Ablauf des Produktionsprozesses der Schmelze Aufbereitung, Kerne, Formen, Reinigen und Färben von Gussteilen.
Sphäroguss (EN-GJS)
Hohe Dehnbarkeit bei großer Zugfestigkeit
Der Sphäroguss besticht durch eine außerordentlich hohe Dehnbarkeit. Mehr noch: Er verfügt über eine extrem hohe Festigkeit, die bei identischen Dehnungswerten teilweise höher ist als die von Schmiede- und Stahlgussteilen.
Ein zusätzlicher Vorteil des Materials ist die Tatsache, dass sich die Langlebigkeit, Korrosions- und Temperaturbeständigkeit sowie Verschleißfestigkeit durch weiteres Legieren maximieren lassen.
Die Ursache für die Eigenschaften des Werkstoffs liegt in der Struktur der Eisen-Kohlenstoff-Legierung begründet. Das Grafit bildet eine kugelförmige Struktur im Gusseisen. Man spricht bei Sphäroguss daher auch von Gusseisen mit Kugelgrafit.
Einsatzgebiete sind unter anderem Rohre, Pumpen, Reifen, Wellen, Ventile, Zahnräder, Traktorteile und Schmelztiegel. Darüber hinaus können auch Zylinder, Motor- und Maschinenteile sowie Werkzeuge gefertigt werden.
Mischkristallverfestigtes ferritisches Gusseisen mit Kugelgraphit
Mischkristallverfestigtes ferritisches Gusseisen mit Kugelgraphit werden für Anwendungen genutzt, bei denen eine gute Verarbeitbarkeit, hohe Duktilität und eine hohe Dehngrenze erforderlich ist.
Im Vergleich zu den entsprechenden ferritischen/perlitischen Sorten weisen die Sorten mischkristallverfestigtes ferritisches Gusseisen mit Kugelgraphit aufgrund ihres einphasigen Grundgefüges bedeutend geringere Schwankungen in der Härte auf. Bei demselben Härteniveau ergibt diese Verringerung der Härteschwankung, kombiniert mit einem vernachlässigbaren Gehalt an Perlit, eine verbesserte Bearbeitbarkeit.
Die Basisnorm für Gusseisen mit Kugelgraphit (GJS) DIN EN 1563 [1] wurde vor ca. 2 Jahren um die mischkristallverfestigten Qualitäten GJS 500-14 und GJS 600-10 erweitert. Damit stehen neben den klassischen Güten GJS 500-7 und GJS 600-3 Sorten mit verbessertem Eigenschaftsniveau zur Verfügung.
Tabelle mechanischer Werte
|
MATERIAL |
WALL THICKNESS |
TENSILE STRESS (N/mm2) |
YIELD STRESS (N/mm2) |
ELONGATION % |
|
EN GJL 200 |
2,5 <I <30 |
min 200 |
* |
* |
|
EN GJL 250 |
5 <I <30 |
min 250 |
* |
* |
|
EN GJL 300 |
10 <I <30 |
min 300 |
* |
* |
|
EN GJS 400-15 |
I <30 |
min 400 |
min 250 |
min 15 |
|
EN GJS 400-18 |
I <30 |
min 400 |
min 250 |
min 18 |
|
EN GJS 500-7 |
I <30 |
min 500 |
min 320 |
min 7 |
|
EN GJS 600-3 |
I <30 |
min 600 |
min 370 |
min 3 |
|
EN GJS 700-2 |
I <30 |
min 700 |
min 420 |
min 2 |
Quelle: Grey cast acc. EN 1561, Spheroidal graphite iron acc. EN 1563
Induktionsöfen
EGES Induktionsofen, 1.000 kwh / 2 x 1.500 kg7
EGES Induktionsofen, 2.000 kwh / 1 x 3.000 kg
2 x 5M Induktionsofen 2.000 kwh / 2 x 3.000 kg
KERNMACHEREI
Die für komplexe Teile herzustellenden Kerne werden vorwiegend auf sieben Cold-Box-Kernschießmaschinen mit Kapazitäten zwischen zwei bis 60 Liter und an zwei Hot-Box-Kernschießmaschinen gefertigt. Furan Harz wird verwendet, um größere Volumen zu erzeugen.
Kernschießmaschinen
7 x Cold-Box Kernschuss Maschinen (2,5 bis 60 lt.)
Furan Harz Kernherstellung
Automatische Sandaufbereitung für die Kernschuss Maschinen
FORMENANLAGEN
Ekstrametal produziert Teile bis 120 Kilogramm auf einer automatischen Grünsandformanlage. Hinzu kommen Teile bis 1.500 Kilogramm mit verschiedenen Abmessungen auf Furan Harz-Formanlagen, die den erforderlichen Standards und hohen Qualitätsanforderungen unserer Kunden gänzlich gerecht werden.
Formanlagen
HWS HSP 2-D Automatische Formanlage – Kastengrößen (700 x 850 x 350/350 Millimeter) 50 Forme/Std
Transtek halbautomatisiert – (1800x2200x800/2) (max. 1000kg) 6 Formen/Std
MECHANISCHE BEARBEITUNG
Seit 2003 hat Ekstrametal eine eigene mechanische Fertigung aufgebaut, um den Kunden einbaufähige Teile liefern zu können. Durch die stetige Investition und einen hochwertigen Maschinenpark kann das Unternehmen eine jährliche Bearbeitungskapazität von 9.000 Tonnen erzielen.
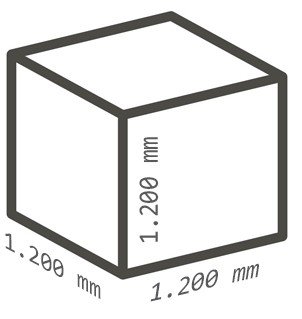
* Teile innerhalb der Abmessungen werden hergestellt
CNC Bearbeitungszentren
CNC Horizontales Bearbeitungszentrum 2 Palletten 1000x850x900 mm
CNC Horizontales Bearbeitungszentrum 2 Palletten 600x600x700 mm
CNC Horizontales Bearbeitungszentrum 2 Palletten 730x730x800 mm
CNC Horizontales Bearbeitungszentrum 2 Palletten 800x800x800 mm
CNC Horizontales Bearbeitungszentrum 6 Palletten 700x900x780 mm
CNC Horizontales Bearbeitungszentrum 2 Palletten 1000x900x1000 mm
CNC Horizontales Bearbeitungszentrum 2 Palletten1700x1100x1450 mm
2 x CNC Horizontales Bearbeitungszentrum 2 Paletten 800x630
2x CNC Horizontales Bearbeitungszentrum 2 Palletten1400x1000x1200mm
3 x CNC Horizontales Bearbeitungszentrum 2 Paletten 630x500
3 x CNC Horizontales Bearbeitungszentrum 2 Paletten 500x50
CNC Horizontales Bearbeitungszentrum 2 Palletten 1640x1300x1200mm
CNC Horizontales Bearbeitungszentrum 2 Palletten 1000x850x850 mm
CNC Horizontales Bearbeitungszentrum 2 Palletten 1350x1000x1150 mm
CNC Horizontales Bearbeitungszentrum 2 Palletten 1150x800x950 mm
CNC Horizontales Bearbeitungszentrum 2 Palletten 400x450x400 mm
CNC 5 Achsen 750X600X520 mm
CNC Vertikales Bearbeitungszentrum V Center 2 Palletten 400x720x510 mm
CNC Drehmaschinen
3 x CNC Vertikale Drehmaschine Ø550 mm
1 x CNC Vertikale Drehmaschine Ø850 mm
1 x CNC Vertikale Drehmaschine Ø1000 mm
2 x CNC Vertikale Drehmaschine Ø675 mm
2 x CNC Vertikale Drehmaschine Ø740 mm
CNC Horizontale Drehmaschine C-axis 2 Spindel-2 Futter Ø520×410 mm
CNC 5 Achsen Mehrspindel Ø540×1.020 mm
2 XCNC 5 Achsen Mehrspindel Ø610×1.080 mm
CNC Horizontale Drehmaschine V Turn Ø410×1100 mm
CNC Horizontale Drehmaschine C-axis Ø800×1500 mm
Dimensionsprüfung
Mitutoyo 3D-CMM Maschine 1205 x 2005 x 1005 mm
DEA 3D-CMM Maschine 700 x 1000 x 700 mm
Zoller Werkzeug-Voreinstellung & Messmaschine
Profile Projektor
Andere Geräte
Vertikale Räummaschine Durchmesser 250, L 1.650 mm, 20 Tonnen
Waschanlage Durchmesser 1.350 mm Höhe 800 mm , Gewichtskapazität 750 kg
INGENIEURWESEN
Mit seinem erfahrenen Team von Ingenieuren, moderner Messtechnik und Simulationssoftware bietet Ekstrametal einen schnellen und hochwertigen
Service bei der Konstruktion von Komponenten.
Alle möglichen Modelle, seien sie nun aus Guss, Holz, Stahl, Kunststoff oder Aluminium, können intern hergestellt werden.
CAD/CAM Programları
Solid und Surface Modelling (SolidWorks für CAD , SolidCam und TEBIS für CAM)
Gusssimulation
Nova Flow & Solid
Maschinenpark im Modellbau
Hartford PRO 2150 AM 730 CNC vertikale Bearbeitungszentrum 750x400x400 mm
Fadal CNC vertikale Bearbeitungszentrum 1000x900x900 mm
3D Koordinaten Messmaschine Coord 3 Bohr werk Union 6FT 90/2 690x490x500 mm
Maho Fräsmaschine 500x1500 mm
TOS Universal Drehmaschine 700x350x500 m
DECKEL FP3 Universal Fräsmaschine 700x350x500 mm
Vertikal Bohrmaschine KNUTH KSB 50 CNC 2.000 × 1.500×750 mm
RAPID PROTOTYPING
Mit unserem 3D-Sanddrucker der Marke S-Max, bieten wir unseren Kunden gezielte und maßgeschneiderte Lösungen an. Der Drucker stammt von der Herstellerfirma Exone, einem Hersteller von 3D-Sand- und Metalldruckern.
Über unsere Kundenlösungen:
- Kosteneffiziente Herstellung von Prototypen und Ersatzteilen oder Produktion von Kleinserien komplexer Bauteile
- Zahlreiche Vorteile bei der Gussteilherstellung, die das Leistungsangebot komplettieren
- Garantierte effiziente Neuteileherstellung in der Prototypenphase oder im Falle der Herstellung von Kleinserien
Vorteile für den Kunden
1. Das innovative 3D-Druckverfahren ermöglicht die Herstellung einer greifbaren Sandform anhand dreidimensionaler CAD-Daten
2. Faire Preise und flexible Zeitlichkeit
3. Fast keine Grenzen in der Formherstellung
4. Komplexe Teile Geometrien herstellbar, die im klassischen Formverfahren kaum, nur sehr aufwändig oder fehleranfällig produziert werden können
5. Sehr kurze Durchlaufzeiten realisierbar, da die zeitintensive Erstellung einer Modelleinrichtung entfällt
6. Kostenvorteile für die Produktion von Prototypen und Kleinserien
Wann findet das 3D-Druckverfahren Verwendung?
1. Sehr schnelle Entwicklung von Neuteilen und Prototypen
2. Lieferung von Einzel- und Ersatzteilen innerhalb weniger Wochen anhand vorhandener CAD-Daten
3. Produktion von Gussteilen mit komplexer Geometrie (kleine bis mittlere Serien), die aus Gründen der Teilegeometrie entweder nicht anders gefertigt werden können oder einen besonderen Werkstoff erforderlich machen, weil sich die Investition in eine teure Modelleinrichtung nicht lohnt.